




|
本文就PCB常见的焊接缺陷、外观特点、危害、原因分析进行详细说明。 8 |4 ]3 U7 ?2 }7 w" o1 r 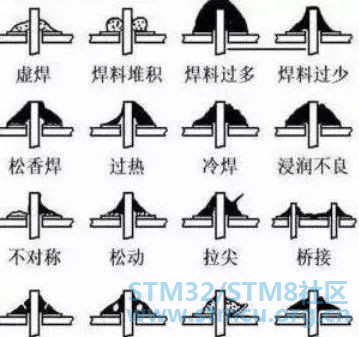
+ {3 x+ c& l G s1 n' ~( ]1 v 01虚焊外观特点:焊锡与元器件引线或与铜箔之间有明显黑色界线,焊锡向界线凹陷。' ~6 Y! g, g4 p & X: V, T& W' b* Z& h5 g& g 危害:不能正常工作。 8 C* b7 c& M; H 原因分析: ▶元器件引线未清洁好,未镀好锡或被氧化。 ▶印制板未清洁好,喷涂的助焊剂质量不好。 ( ?" r5 e5 U( P0 o" [" L 02焊料堆积外观特点:焊点结构松散、白色、无光泽。 6 m' n1 c8 O) S1 q# o9 p1 j8 o 危害:机械强度不足,可能虚焊。 2 l v4 x: Z& Q- `3 ]5 g" u 原因分析: ▶焊料质量不好。 ▶焊接温度不够。 ▶焊锡未凝固时,元器件引线松动。 外观特点:焊料面呈凸形。 危害:浪费焊料,且可能包藏缺陷。 原因分析:焊锡撤离过迟。 . G8 K5 ]* Q) \0 }& Q0 s 04焊料过少外观特点:焊接面积小于焊盘的80%,焊料未形成平滑的过渡面。 * ]. k# e$ J0 t4 h/ q 危害:机械强度不足。 原因分析: ▶焊锡流动性差或焊锡撤离过早。 ▶助焊剂不足。 ▶焊接时间太短。 05松香焊外观特点:焊缝中夹有松香渣。 * Z' ]' d' m9 _' F 危害:强度不足,导通不良,有可能时通时断。 0 Z% g; t, S/ h. @; J8 `$ E 原因分析: ▶焊机过多或已失效。 ▶焊接时间不足,加热不足。 ▶表面氧化膜未去除。 06过热外观特点:焊点发白,无金属光泽,表面较粗糙。 L5 ]4 A. r1 x 9 O- t# q1 w' X0 ] 危害:焊盘容易剥落,强度降低。 * t3 Q& ?+ ^& M5 r3 \ 原因分析:烙铁功率过大,加热时间过长。 07冷焊外观特点:表面成豆腐渣状颗粒,有时可能有裂纹。2 ^+ _ a3 G; J& d 危害:强度低,导电性能不好。 " v% U$ R* H& k0 m# x W 原因分析:焊料未凝固前有抖动。 08浸润不良外观特点:焊料与焊件交界面接触过大,不平滑。 危害:强度低,不通或时通时断。 ) h5 o$ e8 t$ F& X, m. M3 B 原因分析: ▶焊件清理不干净。 ▶助焊剂不足或质量差。 ▶焊件未充分加热。 09不对称外观特点:焊锡未流满焊盘。( t8 s( O8 }1 ?. [ 4 q3 o# \! }! o) m; H5 i+ m 危害:强度不足。 . {3 F- i+ P' F3 U: V 原因分析: ▶焊料流动性不好。 ▶助焊剂不足或质量差。 ▶加热不足。 10松动外观特点:导线或元器件引线可移动。 2 I$ z# I* l. N 危害:导通不良或不导通。 - w. _, x8 u+ v2 t: M' I 原因分析: ▶焊锡未凝固前引线移动造成空隙。 ▶引线未处理好(浸润差或未浸润)。 外观特点:出现尖端。- e5 n5 ~; i7 n4 _* X9 w 危害:外观不佳,容易造成桥接现象。 原因分析: ▶助焊剂过少,而加热时间过长。 ▶烙铁撤离角度不当。 12桥接外观特点:相邻导线连接。 危害:电气短路。 原因分析: ▶焊锡过多。 ▶烙铁撤离角度不当。 0 {. S4 I& l0 F0 b 13针孔外观特点:目测或低倍放大器可见有孔。 I4 ^* `; d, |4 h. f7 c: }2 _0 n ]& b3 F" Z Z; J; j& m 危害:强度不足,焊点容易腐蚀。 原因分析:引线与焊盘孔的间隙过大。 3 e8 u$ D3 U+ j; b: v2 V 14气泡外观特点:引线根部有喷火式焊料隆起,内部藏有空洞。( h. C$ f% A3 s& G7 h! p) ]- b 危害:暂时导通,但长时间容易引起导通不良。 原因分析: 引线与焊盘孔间隙大。 引线浸润不良。 双面板堵通孔焊接时间长,孔内空气膨胀。 15铜箔翘起外观特点:铜箔从印制板上剥离。 # w$ w4 N! x3 ^ 危害:印制板已损坏。 原因分析:焊接时间太长,温度过高。 16剥离外观特点:焊点从铜箔上剥落(不是铜箔与印制板剥离)。8 G2 a9 n* U) X* Y# X4 H' O 危害:断路。 r/ Y0 C; ?6 f 原因分析:焊盘上金属镀层不良。 7 A' ?2 m- M; L/ n- c; ?/ l0 \( h |
 微信公众号
 手机版


